

Ang isang mataas na-kasalukuyang rotary ground ay nagbibigay ng isang kinokontrol na landas para sa welding current sa pagitan ng nakatigil at umiikot na mga seksyon ng isang fixture, positioner, turntable, shaft, o workholding system.

Karaniwan itong ginagamit sa automated na welding ng tangke, welding ng pipe, pressure-production ng vessel, circumferential seam welding, rotary cutting fixtures, at iba pang proseso kung saan dapat umikot ang workpiece habang nananatili sa electrical work circuit.
Ang pagpili ng isa ay nagsasangkot ng higit pa sa pagtutugma ng pinakamataas na amperage na ipinapakita sa pinagmumulan ng kapangyarihan ng welding. Ang aktwal na disenyo ay dapat isaalang-alang ang kasalukuyang tagal, duty cycle, contact resistance, pagbaba ng boltahe, init, pag-mount, mga cable, terminal, pag-ikot, kontaminasyon, pagpapanatili, at pagsubok sa pagtanggap.
Para sa pangkalahatang-ideya ng mga solusyong ByTune na binuo para sa function na ito, tingnanearth couplings para sa welding machinesat ang mas malawak na hanay nghinang kasalukuyang transmission device.
Ano ang Mataas na-Kasalukuyang Rotary Ground?
Ang mataas na-kasalukuyang rotary ground ay karaniwang isang solong-circuit rotary electrical connection na idinisenyo upang magdala ng malaking kasalukuyang proseso sa isang umiikot na interface.
Ang salitang "lupa" ay malawakang ginagamit sa mga pangalan ng produkto ng hinang, ngunit maaari itong mapanlinlang. Sa isang arc-welding circuit, ang cable na nakakonekta sa workpiece ay angnangunguna sa trabaho, at ang attachment sa workpiece o fixture ay angkoneksyon ng workpiece. Ito ay hindi katulad ng proteksiyon na grounding conductor na ginagamit upang mabawasan ang panganib ng electric{1}}shock.
Gabay sa welding grounding ng Lincoln ElectricIpinapaliwanag na ang koneksyon ng workpiece ay madalas na impormal na tinatawag na ground clamp kahit na magkaiba ang dalawang function. Ang OSHA ay hiwalay na nangangailangan ng welding-mga frame ng makina upang maayos na i-ground. Samakatuwid, ang isang rotary welding ground ay dapat tratuhin bilang bahagi ng welding work-kasalukuyang landas, hindi bilang isang kapalit para sa saligan ng kagamitang pang-proteksyon.
Rotary Welding Ground, Fixed Work Clamp, o Slip Ring?
| Device | Pangunahing Pag-andar | Karaniwang Aplikasyon |
|---|---|---|
| Fixed work clamp | Ikinokonekta ang work lead sa isang nakatigil na workpiece o fixture | Manu-manong welding at hindi{0}}umiikot na mga fixture |
| Mataas-kasalukuyang rotary ground | Nagdadala ng isang mataas-kasalukuyang circuit ng trabaho sa isang umiikot na interface | Welding positioners, tangke welding at pipe welding |
| Multi{0}}channel slip ring | Nagdadala ng ilang power, control, sensor o data circuit | Automation, mga robot, crane at kagamitan sa packaging |
| Hybrid rotary assembly | Pinagsasama ang mga de-koryenteng circuit sa gas, hangin, hydraulic media o iba pang mga serbisyo | Mga kumplikadong automated welding fixtures |
Ang isang karaniwang signal o mababang-kasalukuyang slip ring ay hindi dapat ipagpalagay na nagdadala ng welding current dahil lang sa available ang mga hindi ginagamit na channel. Ang mga high-current circuit ay naglalagay ng iba't ibang pangangailangan sa lugar ng conductor, contact materials, heat dissipation, terminal at mechanical construction.
Ang teknikal na pangkalahatang-ideya ngmataas-kasalukuyang slip ringnagbibigay ng karagdagang background sa pagkakaibang ito.
Kailan Kailangan ng isang Welding Fixture ng Rotary Ground?
Ang isang rotary ground ay karaniwang kinakailangan kapag ang welding current ay dapat dumaan sa pagitan ng isang nakatigil na pinagmumulan ng kuryente at isang workpiece o kabit na umiikot sa panahon ng welding cycle.
Kung walang angkop na rotary connection, ang work cable ay maaaring umikot sa paligid ng fixture, higpitan ang pag-ikot, nangangailangan ng manu-manong repositioning, kuskusin ang mga bahagi ng makina o ilagay ang hindi gustong load sa mga terminal at cable.
Ang umiikot na mesa ay hindi awtomatikong nangangailangan ng rotary ground. Ang pagtukoy ng tanong ay kung ang kasalukuyang welding work ay dapat tumawid sa umiikot na mekanikal na interface.
Limang Pagpapasya sa Engineering na Kumokontrol sa Pagpili
1. Kasalukuyan, Duty Cycle, Resistance, at Heat
Ang maximum na output ng welding power source ay hindi isang kumpletong detalye ng produkto. Dapat idokumento ng pangkat ng engineering:
- Normal na kasalukuyang hinang
- Pinakamataas at kasalukuyang pulso
- Tagal ng bawat hinang
- Oras sa pagitan ng mga welds
- Bilang ng mga cycle bawat oras
- Porsiyento ng oras sa ilalim ng pagkarga
- Temperatura sa paligid
- Mga pagbabago sa proseso sa hinaharap
Ang isang kabit na nagdadala ng 800 A sa loob ng sampung segundo na sinusundan ng ilang minuto ng paglamig ay may ibang thermal requirement mula sa isa na patuloy na nagdadala ng 500 A. Dapat sabihin ng tagapagtustos kung ang isang rating ay tuluy-tuloy, pasulput-sulpot, oras-limitado, temperatura-nakadepende o nakadepende sa isang tinukoy na cooling arrangement.
Ang mga maliit na halaga ng paglaban ay nagiging mahalaga sa mataas na kasalukuyang. Ang pagbaba ng boltahe ay kinakalkula bilang:
V = I × R
Ang init na nabuo sa resistive point ay kinakalkula bilang:
P = I² × R
Halimbawa, ang isang koneksyon na nagdadala ng 600 A na may paglaban na 0.5 mΩ ay gagawa ng:
- 0.3 V ng pagbaba ng boltahe
- 180 W ng init
Isa itong mathematical na paglalarawan, hindi isang rating ng produkto ng ByTune. Ipinapakita nito kung bakit ang isang pagtutol na lumilitaw na napakaliit ay maaari pa ring lumikha ng malaking pag-init sa isang welding circuit.
Kasama sa kumpletong landas ng paglaban ang rotary contact, internal conductors, terminal, cable lugs, bolted joints, fixture, workpiece connection at return cable. Ang isang mataas na-kasalukuyang coupling ay hindi makakabawi para sa isang maliit na laki ng cable, maluwag na terminal o kontaminadong koneksyon sa workpiece.
Para sa mga proyekto sa iba't ibang kasalukuyang saklaw, ang ByTune ay nagbibigay ng dedikado800A earth coupling, 1200A earth couplingat2000A earth couplingmga pahina. Ang huling pagpili ay dapat pa ring suriin laban sa duty cycle, temperatura, mga terminal at pag-install.
2. Dulo-ng-Shaft o Through-Bore Mounting
Karaniwang tinutukoy ng layout ng makina kung dapat suriin muna ang dulo-ng-shaft o sa pamamagitan ng-bore rotary ground.
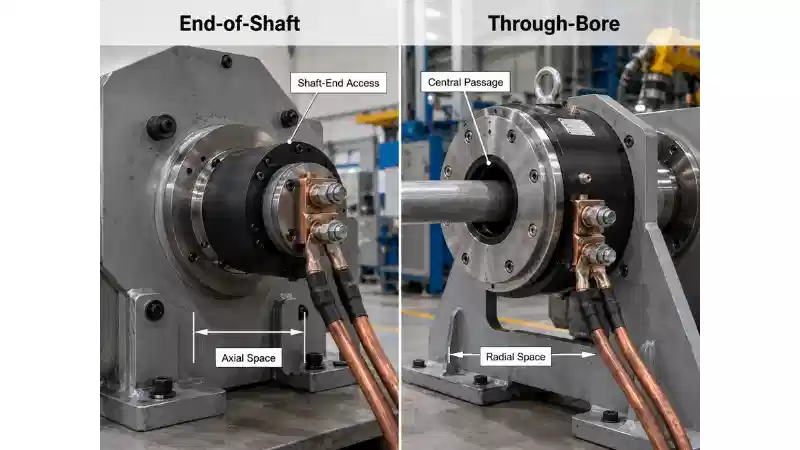
| Salik sa Pagpili | Katapusan-ng-Shaft Design | Sa pamamagitan ng-Bore Design |
|---|---|---|
| Shaft-end access | Kinakailangan | Hindi kinakailangan |
| Central gas o fluid na daanan | Karaniwang hindi gaanong maginhawa | Maaaring dumaan sa gitna |
| Axial space | Nangangailangan ng espasyo sa kabila ng dulo ng baras | Maaaring mai-install sa paligid ng baras |
| Radial na espasyo | Madalas mas mababa | Karaniwang nangangailangan ng mas malaking diameter sa labas |
| Retrofit na paggamit | Angkop kapag ang dulo ng baras ay naa-access | Angkop kapag ang umiiral na geometry ng shaft ay dapat manatili |
| Access sa serbisyo | Madalas prangka | Depende sa nakapaligid na makina |
Maaaring mas gusto ang through-bore na disenyo kapag ang shaft, gas pipe, cable o iba pang serbisyo ay dapat dumaan sa gitna. Ang sukat ng bore ay hindi masusuri nang mag-isa; ang pagtaas ng bore ay maaari ring tumaas sa labas ng diameter at makakaapekto sa magagamit na mounting space.
ni ByTunesa pamamagitan ng-hole slip ring rangenaglalarawan ng karaniwang guwang-mga istraktura ng baras. Kapag ang kuryente at gas o hangin ay dapat magbahagi ng parehong axis, anelectrical-pneumatic hybrid slip ringmaaaring magbigay ng mas pinagsamang panimulang punto.
Ang supplier ay dapat makatanggap ng isang kontroladong guhit na nagpapakita ng baras, bore, mounting surface, flange, maximum diameter, maximum na haba, nakatigil at umiikot na mga gilid, cable exit at service clearance. Ang isang pahayag tulad ng "gawin itong magkasya sa isang 50 mm shaft" ay hindi tumutukoy sa mga pagpapaubaya, pagkakahanay o pag-access sa pag-install.
3. Mga Kable, Mga Terminal, at ang Kumpletong Trabaho Circuit
Ang rotary unit ay isa lamang elemento ng welding work circuit. Ang mga kinakailangan sa cable at pagwawakas ay dapat kasama ang:
- Conductor material at cross{0}}sectional area
- Haba ng cable at rating ng pagkakabukod
- Kakayahang umangkop at radius ng liko
- Uri ng lug at laki ng bolt
- Kondisyon sa ibabaw at kalupkop
- Cable-direksyon sa paglabas
- Pagpapaginhawa ng pilay
- Koneksyon sa umiikot na kabit
Ang mga ibabaw ng koneksyon ay dapat na ligtas sa mekanikal, tugma sa materyal ng konduktor, protektado laban sa pagluwag at naa-access para sa inspeksyon.
Hindi dapat pahintulutan ang welding current na makahanap ng hindi sinasadyang daanan sa pamamagitan ng machine bearings, linear guides o gear contact. Ipinapaliwanag ng SKF na ang mga de-koryenteng kasalukuyang dumadaan sa isang tindig ay maaaring magdulot ng pagguho ng kuryente, kabilang ang pitting at fluting.
Dapat suriin ang mga detalye ng pag-install laban sa ByTune'smga tagubilin sa pag-install ng slip ring. Ang paghahambing ngmga teknolohiya sa pakikipag-ugnay sa ginto at grapaytnagbibigay din ng konteksto kung bakit ginagamit ang iba't ibang mga contact system para sa iba't ibang kinakailangan sa kasalukuyan at signal.
4. Temperatura, Kapaligiran, at Pagpapanatili
Ang pagtaas ng temperatura ay depende sa kasalukuyang, resistensya, duty cycle, temperatura sa paligid, kalapit na init ng welding, mga kondisyon ng enclosure, airflow, laki ng cable, mga terminal at mga pagitan ng paglamig.
Ang pagtutukoy ay dapat tukuyin:
- Minimum at maximum na temperatura ng kapaligiran
- Pinakamataas na katanggap-tanggap na temperatura ng terminal
- Pinakamataas na katanggap-tanggap na temperatura ng pabahay
- Kasalukuyan at duty cycle sa panahon ng pagsusulit
- Kung ang pagpupulong ay umiikot sa panahon ng pagsubok
- Mga lokasyon ng pagsukat
- Paraan ng paglamig
Ang sapilitang hangin, paglamig ng tubig o isang heat sink ay dapat ituring bilang bahagi ng naaprubahang pagsasaayos kapag ang kasalukuyang rating ay nakasalalay dito. Hindi ito dapat idagdag pagkatapos lumitaw ang overheating sa produksyon.
Ang artikulo ng ByTune sakinokontrol ang pagtaas ng temperatura sa mga slip ringnagbibigay ng kaugnay na thermal-mga pagsasaalang-alang sa disenyo.
Maaaring ilantad ng mga welding environment ang rotary connection sa spatter, grinding dust, metal particle, usok, langis, coolant, moisture at mekanikal na epekto. Ang isang selyadong pabahay ay hindi awtomatikong nagpoprotekta sa mga nakalantad na lug, cable, fastener, o koneksyon sa fixture.
Ang mga terminong gaya ng "pagpapanatili-libre" ay dapat bigyang-kahulugan nang mabuti. Ang isang produkto ay maaaring mangailangan ng kaunting panloob na pagsasaayos habang nangangailangan pa rin ng panlabas na inspeksyon para sa mga maluwag na terminal, pagkasira ng cable, kaagnasan, kontaminasyon, abnormal na pag-init, pagkasira ng seal o pagkaluwag ng makina.
5. Pamantayan sa Pagsubok at Pagtanggap
Ang isang headline amperage rating at outline drawing ay hindi sapat para sa panghuling pag-apruba. Ang bawat kritikal na pangangailangan ay dapat na konektado sa isang masusukat na pagsubok at isang dokumentadong resulta.
| Pagsubok | Layunin | Karaniwang Output |
|---|---|---|
| Dimensional na inspeksyon | Kumpirmahin ang shaft fit, bore, flange, haba at cable clearance | Ulat ng dimensional na inspeksyon |
| Malamig na pagtutol | Itatag ang paunang kondisyon ng kuryente bago magpainit | Mababang-record ng pagsukat ng paglaban |
| Dynamic na pagtutol | Tukuyin ang pagkakaiba-iba ng paglaban sa panahon ng pag-ikot | Pinakamataas na pagkakaiba-iba o bakas ng paglaban |
| Pagsubok sa pagbagsak ng boltahe- | I-verify ang kumpletong kasalukuyang landas sa ilalim ng pagkarga | Talaan ng pagbaba-boltahe |
| Pagsubok sa-pagtaas ng temperatura | Kumpirmahin ang thermal performance sa kinakailangang welding cycle | Talaan ng temperatura ayon sa punto ng pagsukat |
| Pagsubok sa bilis at direksyon | Kumpirmahin ang pagpapatakbo sa tinukoy na profile ng paggalaw | Paikot na ulat ng pagsubok |
| Application welding trial | Kumpirmahin ang pagganap sa aktwal na makina at proseso | Talaan ng pagtanggap ng customer |
Paano Sukatin ang Mababang Paglaban nang Mas Mapagkakatiwalaan
Kapag ang paglaban na sinusukat ay napakababa, ang paglaban sa mga test lead at probe contact ay maaaring maging makabuluhan kumpara sa mismong bahagi.

Isinasaad ng NIST na ang mababang-mga pagsukat ng paglaban sa malalaking konduktor ay karaniwang gumagamit ng Kelvin o apat na-terminal na paraan upang bawasan ang mga error na dulot ng resistensya ng koneksyon. Sa isang apat na-kawad na pag-aayos, isang pares ng mga lead ang nagbibigay ng kasalukuyang pagsubok at isang hiwalay na pares ang sumusukat ng boltahe sa mga napiling punto.
Para sa isang rotary welding ground, ang plano ng pagsubok ay dapat na malinaw na tukuyin:
- Mga punto ng pagsukat
- Kung kasama ang mga cable at lug
- Malamig na pagtutol bago ang operasyon
- Paglaban habang umiikot
- Paglaban pagkatapos ng welding duty cycle
- Bilis ng pag-ikot
- Inilapat ang kasalukuyang pagsubok
- Temperatura ng kapaligiran at bahagi
- Sampling rate o maximum na naitala na variation
Ang mga punto ng pagsubok ay hindi dapat baguhin sa pagitan ng malamig at mainit na mga sukat. Kung hindi, ang paghahambing ay maaaring magsama ng iba't ibang cable, lug o surface resistance.
Gabay ng ByTune sakung paano subukan ang isang slip ringnagbibigay ng karagdagang konteksto sa elektrikal at mekanikal na inspeksyon.
Hypothetical Halimbawa: Rotary Ground para sa isang Tank Welding Fixture
Ang sumusunod na halimbawa ay naglalarawan at hindi isang rekomendasyon ng produkto o kaso ng customer.
Ang isang tagagawa ay nagdidisenyo ng isang awtomatikong kabit na nagpapaikot ng mga cylindrical na tangke habang ang isang nakapirming tanglaw ay gumagawa ng isang circumferential weld. Ang sistema ay may:
- Mataas na kasalukuyang hinang
- Paulit-ulit na mga ikot ng produksyon
- Patuloy na pag-ikot sa panahon ng hinang
- Isang central shielding-gas passage
- Limitadong pag-access sa dulo ng baras
- Metal dust at welding spatter
Ang isang kahilingan para sa isang "800 A rotary ground" ay hindi sapat.
| Pangkat ng Kinakailangan | Kailangan ng Impormasyon |
|---|---|
| Electrical | Normal na kasalukuyang, maximum na kasalukuyang, weld duration, cooling interval, polarity at pinapayagang pagbaba ng boltahe |
| Mekanikal | Ang diameter ng shaft, kinakailangang bore, sa labas ng-limitasyon ng diameter, haba, pagkakabit, pagkakahanay at runout |
| galaw | Normal RPM, maximum RPM, pagsisimula, paghinto at pang-araw-araw na cycle |
| Thermal | Temperatura sa paligid, kalapit na init ng weld, enclosure at pinapayagang pagtaas ng temperatura |
| Daanan ng gas | Medium, pressure, flow, fitting at leakage na kinakailangan |
| Kapaligiran | Spatter, alikabok, paraan ng paglilinis, kahalumigmigan at mga proteksiyon na takip |
| Pagpapatunay | Malamig na pagtutol, dynamic na pagtutol, pagbaba ng boltahe, pagtaas ng temperatura at pagsubok sa hinang ng produksyon |
Dahil mahirap i-access ang dulo ng shaft at dapat dumaan sa gitna ang shielding gas, susuriin muna ang isang through-bore o integrated hybrid na istraktura. Ang huling modelo ay depende pa rin sa kumpletong kasalukuyang, thermal, dimensional at mga kinakailangan sa pagsubok.
Mga Sintomas ng Pagkabigo at Mga Priyoridad sa Inspeksyon
| Naobserbahang Sintomas | Posibleng Dahilan | Unang Inspeksyon Point |
|---|---|---|
| Mainit na cable lug o terminal | Maluwag na joint, maliit na konduktor, kontaminasyon o mataas na resistensya | Lug, fastener, cable at terminal surface |
| Tumataas na pagbaba ng boltahe | Pagsuot ng contact, maluwag na koneksyon o pagtaas ng temperatura | Malamig at mainit na pagtutol sa mga tinukoy na punto ng pagsukat |
| Hindi matatag na kasalukuyang hinang | Contact sa workpiece, power-setting ng source, cable o rotary-interface variation | Kumpletuhin ang circuit ng trabaho sa halip na ang rotary unit lamang |
| Burn marks o arcing | Maluwag na koneksyon, kontaminasyon o naputol na contact | Mga terminal, koneksyon ng kabit at sistema ng panloob na contact |
| Abnormal na torque o ingay | Maling pagkakahanay, isyu sa tindig, mekanikal na pag-load o kontaminasyon | Mounting, shaft alignment at anti-rotation arrangement |
| Pagkasira ng kaagnasan o selyo | Ang proteksyon sa kapaligiran ay hindi tumutugma sa pag-install | Housing, cable entries, fastener at exposed lugs |
Ang mga sintomas na ito ay hindi nagpapatunay na ang earth coupling mismo ay nabigo. Dapat suriin ang kumpletong welding work circuit bago palitan ang rotary component.
Para sa karagdagang konteksto ng pagpapanatili, tingnan ang talakayan ng ByTune ngmagsuot ng high-power slip rings.
Ano ang Nagpapataas ng Pag-customize, Gastos, at Oras ng Pangunahin?
Ang pagiging kumplikado ng proyekto ay maaaring tumaas kapag ang application ay nangangailangan ng:
- Isang hindi pangkaraniwang bore o pabahay
- Napakataas na tuloy-tuloy na kasalukuyang
- Time-limitado ang overload na pag-verify
- Mga espesyal na cable, lug o adapter
- Mataas-ang pagpapatakbo
- Pinagsamang mga daanan ng gas o likido
- Aktibong paglamig
- Hindi kaagnasan-mga materyales
- Customer-mga partikular na fixture o pagsubok
- Pormal na unang-dokumentasyon ng artikulo
Dapat paghiwalayin ng mga panipi ang karaniwang gastos ng produkto, mga custom na cable o adapter, engineering, tooling, prototype o unang artikulo, pagsubok, dokumentasyon, dami ng produksyon at mga ekstrang unit.
Walang pangkalahatang presyo o lead-time na dapat ipagpalagay na walang tinukoy na configuration at kasalukuyang quotation ng supplier.
Mataas-Kasalukuyang Rotary Ground RFQ Checklist
- Proseso ng hinang at paglalarawan ng kabit
- Nakatigil at umiikot na mga gilid
- Normal, maximum at kasalukuyang pulso
- Ang tagal ng weld at duty cycle
- Polarity at dalas
- Pinakamataas na katanggap-tanggap na pagbaba ng boltahe
- Pinakamataas na pinahihintulutang pagtaas ng temperatura
- Normal at maximum na RPM
- Patuloy na pag-ikot o oscillation
- Mga limitasyon ng shaft, bore, diameter at haba
- Pag-mount ng drawing at runout na impormasyon
- Katapusan-ng-shaft o sa pamamagitan ng-bore preference
- Materyal ng cable, laki at haba
- Mga kinakailangan sa lug at terminal
- Temperatura sa paligid at kalapit na pinagmumulan ng init
- Spatter, alikabok, tubig at pagkakalantad ng kemikal
- Pag-aayos ng paglamig
- Mga kinakailangan sa pagpasa ng gas o likido
- Mga inaasahan sa inspeksyon at pagpapanatili
- Mga pagsubok sa pagtanggap ng elektrikal, thermal at mekanikal
- Prototype at dami ng produksyon
- Iskedyul ng proyekto
- Mga larawan sa pag-install
Ang mga panukala ng supplier ay dapat ihambing gamit ang parehong duty cycle, temperatura, cable, terminal, pag-ikot at mga kondisyon ng pagsubok. ni ByTuneimpormasyon sa pamamahala ng kalidadmaaaring suriin kasama ng produkto-partikular na inspeksyon at plano sa pagsubok.
FAQ
Q: Ang Rotary Welding Ground ba ay Pareho sa Protective Earth?
A: Hindi. Bahagi ito ng welding work-kasalukuyang circuit. Ang proteksiyon na lupa ay nagsisilbi ng isang hiwalay na function ng kaligtasan at nananatiling kinakailangan kung saan kinakailangan ng disenyo ng kagamitan at mga naaangkop na regulasyon.
T: Maaari bang magdala ng Agos ng Welding ang Ordinaryong Slip Ring?
A: Kapag ang eksaktong produkto ay partikular na idinisenyo at na-rate para sa kinakailangang kasalukuyang, duty cycle, resistensya, temperatura, mga terminal at kapaligiran. Ang mga ekstrang channel ng signal ay hindi dapat ipagpalagay na angkop.
Q: Gaano Karaming Extra Amperage Capacity ang Dapat Tukoy?
A: Walang unibersal na porsyento. Ang pagpili ay depende sa totoong kasalukuyang profile, tagal ng weld, duty cycle, temperatura sa paligid, paglamig, cable at terminal configuration, at paraan ng pag-rate ng manufacturer.
T: Bakit Nagiging Mainit ang Isang Rotary Work Connection?
A: Ang init ay maaaring mabuo ng resistensya sa rotary contact, mga cable, terminal, lugs, bolted joints o koneksyon sa workpiece. Dapat suriin ng pagsubok ang kumpletong kasalukuyang landas.
T: Alin ang Mas Mabuti: Tapusin-Ng-Shaft O Through-Bore?
A: Ang dulo-ng-mga disenyo ng shaft ay kadalasang mas simple kapag naa-access ang dulo ng shaft. Sa pamamagitan ng{3}}mga disenyo ng bore ay kapaki-pakinabang kapag ang isang shaft, pipe o gas passage ay dapat manatili sa gitna.
T: Ang Pagpapanatili ba ng-Libre ay Nangangahulugan ng Walang Inspeksyon?
A: Hindi. Ang mga panlabas na cable, terminal, fastener, seal at mounting hardware ay maaari pa ring mangailangan ng pana-panahong inspeksyon kahit na ang internal contact system ay nangangailangan ng kaunting regular na maintenance.
Pangwakas na Rekomendasyon
Pumili ng mataas na-kasalukuyang rotary ground mula sa kumpletong proseso ng welding, hindi mula sa amperage lamang.
Tukuyin muna ang kasalukuyang at duty cycle. Pagkatapos ay idokumento ang paglaban, pagbaba ng boltahe, pinahihintulutang pagtaas ng temperatura, pag-mount, pag-ikot, mga cable, terminal, kapaligiran, pag-access sa pagpapanatili at mga pagsubok sa pagtanggap.
Ang diskarte na ito ay nagbibigay-daan sa mga supplier na suriin ang parehong mga kinakailangan at binabawasan ang panganib na matuklasan ang sobrang pag-init, pagbaba ng boltahe, mga salungatan sa pag-install o hindi matatag na pagganap ng welding pagkatapos na pumasok ang kabit sa produksyon.
Isumite ang nakumpletong detalye, pagguhit at impormasyon-tungkulin sa pamamagitan ngByTune contact at pahina ng panipipara sa pagsusuri ng aplikasyon.